Die 8 Methoden der zerstörungsfreien Prüfung: Ein umfassender Überblick
Die zerstörungsfreie Prüfung (ZfP) umfasst Verfahren, mit denen sich Werkstoffe und Bauteile auf Fehler prüfen lassen, ohne sie zu beschädigen. Dieser Artikel stellt die acht wichtigsten ZfP-Methoden vor – darunter Sichtprüfung (VT), Ultraschallprüfung (UT), Durchstrahlungsprüfung (RT) und Magnetpulverprüfung (MT) – mit ihren Vorteilen, Grenzen und typischen Einsatzgebieten. Inspektionsdrohnen wie die Flyability ELIOS 3 unterstützen vor allem die Sichtprüfung: Sie bringen die Kamera an schwer zugängliche Stellen, ohne dass Personal dorthin muss.
ZfP: Bauteile prüfen, ohne sie zu beschädigen
Die zerstörungsfreie Prüfung (ZfP) umfasst ein breites Spektrum an Prüfmethoden, die es ermöglichen, die Beschaffenheit von Materialien und Bauteilen auf Defekte und Schwachstellen zu prüfen, ohne deren Struktur oder Funktionsfähigkeit zu beeinträchtigen. Diese Prüfverfahren sind von zentraler Bedeutung, da sie es erlauben, sicherheitsrelevante Informationen zu erheben, ohne das zu prüfende Objekt zu zerstören oder zu verändern. Insbesondere in sicherheitskritischen Industrien wie der Luft- und Raumfahrt, dem Bauwesen, der Öl- und Gasindustrie sowie der Energieerzeugung ist die ZfP unerlässlich, um die Integrität und Langlebigkeit von Bauteilen und Systemen zu gewährleisten.
Mit der ZfP lassen sich Bauteile während ihres gesamten Lebenszyklus regelmäßig überwachen. Die frühzeitige Erkennung von Materialermüdungen, Rissen oder Korrosion ermöglicht es Unternehmen, präventive Wartungsarbeiten durchzuführen und so schwerwiegende Ausfälle oder Unfälle zu vermeiden. Zudem reduziert die ZfP Stillstandszeiten und spart Kosten, indem teure Ersatzteile und aufwendige Reparaturen minimiert werden.
Die Bandbreite der ZfP-Methoden reicht von einfachen visuellen Inspektionen bis hin zu hochentwickelten Techniken wie der Ultraschall- und Durchstrahlungsprüfung, die tieferliegende Defekte erkennen können. Im Folgenden werden die acht wichtigsten ZfP-Verfahren detailliert vorgestellt, inklusive ihrer spezifischen Vorteile und Anwendungsbereiche in der modernen Industrie.
 Christian Engelke
1. Visuelle Prüfung (VT)
Die visuelle Prüfung (VT) ist die grundlegendste und am häufigsten angewandte Methode der ZfP. Sie ermöglicht es, durch bloßes Anschauen oder mithilfe optischer Hilfsmittel sichtbare Defekte an der Oberfläche eines Bauteils zu erkennen. Dies umfasst etwa Risse, Verformungen, Korrosion oder andere Oberflächenanomalien. Die visuelle Inspektion kann sowohl direkt mit dem Auge als auch indirekt mithilfe von Spiegeln, Endoskopen oder Videogeräten erfolgen.
Anwendung:
Die visuelle Prüfung wird oft als erster Schritt bei Inspektionen durchgeführt und ergänzt andere Prüfverfahren, die sich auf tieferliegende Defekte konzentrieren. In der Praxis kann die Sichtprüfung in zahlreichen Bereichen eingesetzt werden: von der Inspektion von Schweißnähten über Beton- und Stahlstrukturen bis hin zu Pipelines und Druckbehältern. Auch in der Luftfahrt wird sie häufig eingesetzt, um kritische Bauteile wie Tragflächen und Flugzeugrümpfe auf sichtbare Defekte zu überprüfen.
Technologieeinsatz:
Mit der Weiterentwicklung von Drohnen- und Robotertechnologien hat sich die visuelle Prüfung stark gewandelt. Ein Beispiel ist die Drohne für die Inneninspektion Flyability ELIOS 3, die es ermöglicht, visuelle Inspektionen in gefährlichen oder schwer zugänglichen Bereichen durchzuführen. Diese Drohne kann in beengte Räume wie Tanks oder Rohre fliegen und dort Bilder, Videos und 3D-Daten erfassen, ohne dass Prüfer diese gefährlichen Orte betreten müssen. Gerüste und Befahrungen durch Personal entfallen.
Vorteile:
- Einfach und kostengünstig
- Keine besondere Ausrüstung erforderlich
- Unmittelbare Ergebnisse
- Kann mit fortschrittlichen Technologien wie Drohnen kombiniert werden
Einschränkungen:
- Nur für sichtbare Defekte geeignet
- Abhängig von den Lichtverhältnissen und der Erfahrung des Prüfers
- Keine Erkennung von internen oder tiefliegenden Defekten möglich
2. Ultraschallprüfung (UT)
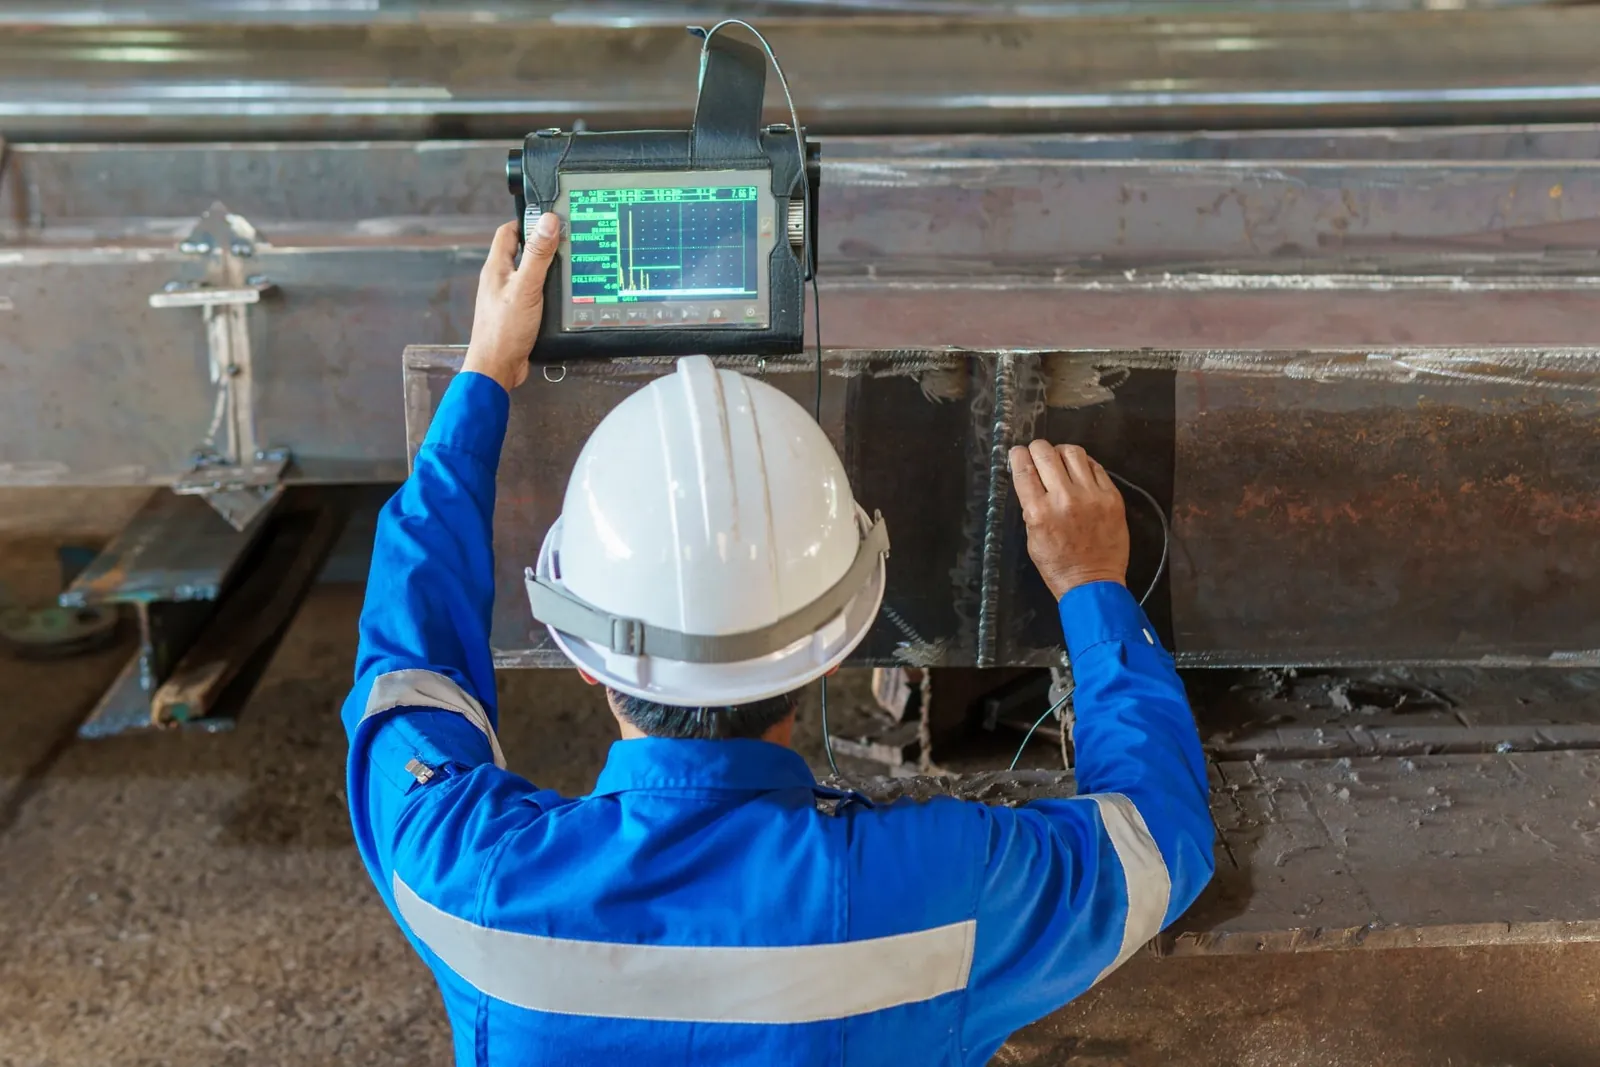
Die Ultraschallprüfung (UT) ist eine der wichtigsten Methoden der ZfP und ermöglicht es, Defekte im Inneren eines Materials zu identifizieren. Dabei werden hochfrequente Schallwellen durch das Material gesendet. Die Wellen reflektieren an Grenzflächen, etwa an Rissen oder anderen Unregelmäßigkeiten, und die reflektierten Signale werden von einem Empfänger detektiert. Diese Methode ist besonders effektiv für dickwandige Materialien und wird häufig zur Inspektion von Schweißnähten, Rohren und Druckbehältern eingesetzt.
Anwendung:
Ultraschallprüfungen kommen in einer Vielzahl von Industrien zum Einsatz. In der Luftfahrtindustrie wird sie beispielsweise verwendet, um Risse in Flugzeugtragflächen oder Rümpfen zu identifizieren, die durch Materialermüdung entstehen können. In der Öl- und Gasindustrie wird UT eingesetzt, um Korrosion in Pipelines oder Defekte in Schweißnähten zu erkennen.
Technik:
Bei der UT wird eine Sonde verwendet, die Schallwellen erzeugt und empfängt. Diese Sonde wird oft in direktem Kontakt mit dem Material verwendet, wobei ein Koppelmittel (meistens ein Gel) aufgetragen wird, um die Übertragung der Schallwellen zu optimieren. Es gibt auch fortschrittlichere Varianten der UT, wie die Phased-Array-Ultraschallprüfung (PAUT), die eine detailliertere und genauere Darstellung von Defekten ermöglicht.
Vorteile:
- Hohe Präzision und Tiefenauflösung
- Kann in dicken Materialien eingesetzt werden
- Geeignet für die Detektion tiefliegender Defekte
- Automatisierbar für Großserieninspektionen
Einschränkungen:
- Erfordert spezielles Equipment und gut ausgebildete Prüfer
- Eingeschränkt bei grobkörnigen Werkstoffen wie Guss
- Ankopplung an die Oberfläche und Kalibrierung erforderlich
3. Röntgen- und Gammastrahlenprüfung (RT)
Die Durchstrahlungsprüfung (RT) verwendet elektromagnetische Strahlung (Röntgen- oder Gammastrahlen), um innere Strukturen eines Materials zu durchleuchten. Wie bei der medizinischen Röntgenaufnahme wird die Strahlung durch das Material gesendet, und ein Bild oder „Schatten“ wird auf einem Detektor erzeugt. So können innere Defekte wie Poren, Einschlüsse oder Risse sichtbar gemacht werden, die von außen nicht zu erkennen sind.
Anwendung:
RT wird häufig zur Inspektion von Schweißnähten in kritischen Anwendungen wie Druckbehältern und Rohrleitungen verwendet. In der Luft- und Raumfahrt wird diese Methode eingesetzt, um die Integrität von Metallbauteilen zu überprüfen, während in der Automobilindustrie Gussbauteile auf innere Defekte geprüft werden.
Technik:
Die zu prüfenden Bauteile werden zwischen einer Strahlungsquelle und einem Detektor platziert. Röntgenstrahlen durchdringen das Material und erzeugen ein Bild der inneren Struktur. Defekte wie Hohlräume oder Risse erscheinen auf dem Bild als dunklere oder hellere Bereiche, da sie die Strahlung unterschiedlich absorbieren.
Vorteile:
- Erlaubt eine detaillierte Prüfung der inneren Struktur
- Das Durchstrahlungsbild dient zugleich als Dokumentation
- Kann Oberflächen- und Volumendefekte erkennen
Einschränkungen:
- Erfordert strikte Sicherheitsvorkehrungen wegen der Strahlenbelastung
- Relativ teuer und aufwändig in der Durchführung
- Zugang von beiden Seiten des Bauteils nötig; die Wanddicke begrenzt die Anwendung
4. Wirbelstromprüfung (ET)
Die Wirbelstromprüfung (ET) ist eine elektromagnetische Methode, die verwendet wird, um Oberflächen- und Nahoberflächendefekte in elektrisch leitfähigen Materialien zu erkennen. Dabei wird ein sich änderndes Magnetfeld im Bauteil erzeugt, das Wirbelströme induziert. Defekte, die den Fluss dieser Ströme stören, werden detektiert.
Anwendung:
Die Wirbelstromprüfung ist besonders gut geeignet für die Inspektion von nicht-ferritischen Metallen wie Aluminium oder Kupfer, die in der Luft- und Raumfahrtindustrie weit verbreitet sind. Typische Anwendungen umfassen die Inspektion von Flugzeugrümpfen, Schweißnähten und Triebwerken.
Technik:
Eine Spule wird über das Bauteil geführt, um ein Magnetfeld zu erzeugen. Die induzierten Wirbelströme fließen durch das Material, und etwaige Defekte führen zu Veränderungen im Magnetfeld, die von der Prüfspule erfasst werden. Die Spule muss das Bauteil nicht berühren, und die Prüfung ist mit wenig Aufwand verbunden.
Vorteile:
- Ohne Koppelmittel; der Prüfkopf wird mit geringem Abstand direkt über die Oberfläche geführt.
- Geeignet für leitfähige Materialien
- Kann Oberflächen- und Nahoberflächendefekte erkennen
Einschränkungen:
- Begrenzte Eindringtiefe, nur für Oberflächen- und Nahoberflächendefekte
- Nicht für nichtleitende Materialien geeignet
- Erfordert spezielle Kalibrierung und hochsensible Ausrüstung
5. Magnetpulverprüfung (MT)
Die Magnetpulverprüfung (MT) wird zur Erkennung von Oberflächen- und oberflächennahen Defekten in ferromagnetischen Materialien verwendet. Diese Methode basiert auf der Induktion eines Magnetfeldes in das Material. Defekte stören den Fluss des Magnetfeldes, und Eisenpartikel, die auf die Oberfläche aufgetragen werden, sammeln sich an den Defekten an und machen sie sichtbar.
Anwendung:
Die Magnetpulverprüfung wird häufig in der Automobilindustrie zur Inspektion von Gussteilen und in der Schwerindustrie zur Überprüfung von Schweißnähten eingesetzt. Auch bei der Inspektion von Druckbehältern und Rohrleitungen ist diese Methode weit verbreitet.
Technik:
Das Material wird magnetisiert, und dann werden Eisenpartikel oder ein magnetisches Pulver auf die Oberfläche gestreut. Die Partikel sammeln sich an Defekten, wie Rissen oder Einschnitten, und machen sie für den Prüfer sichtbar.
Vorteile:
- Einfache Durchführung
- Kostengünstig
- Hohe Empfindlichkeit gegenüber Oberflächendefekten
Einschränkungen:
- Nur für ferromagnetische Materialien geeignet
- Begrenzte Eindringtiefe
- Sichtprüfung erforderlich, um Defekte zu erkennen
6. Eindringprüfung (PT)
Die Eindringprüfung (PT) ist eine Methode, die zur Erkennung von Oberflächendefekten verwendet wird. Dabei wird ein flüssiges Eindringmittel auf das Material aufgetragen, das in Risse oder Poren eindringt. Nach einer Reinigungsphase wird ein Entwickler aufgetragen, der das Eindringmittel aus den Defekten zieht und diese sichtbar macht.
Anwendung:
PT wird häufig zur Inspektion von nicht-porösen Materialien wie Metallen, Glas und Keramik verwendet. Typische Einsatzgebiete sind die Prüfung von Schweißnähten, Gussteilen und Keramiken in der Luft- und Raumfahrt, der Automobilindustrie und im Bauwesen.
Technik:
Zuerst wird das Bauteil gründlich gereinigt, um alle Oberflächenverunreinigungen zu entfernen. Anschließend wird das Eindringmittel aufgetragen, das in Oberflächendefekte eindringt. Nachdem das überschüssige Eindringmittel entfernt wurde, wird ein Entwickler aufgetragen, der den Defekt sichtbar macht.
Vorteile:
- Kostengünstig und einfach anzuwenden
- Hohe Empfindlichkeit für kleine Oberflächendefekte
- Breites Anwendungsspektrum für verschiedene Materialien
Einschränkungen:
- Nur für offene Oberflächendefekte geeignet
- Nicht für poröse Materialien
- Aufwändige Reinigung erforderlich
7. Akustische Emissionsprüfung (AE)
Die akustische Emissionsprüfung nutzt akustische Signale, die durch Spannungen oder Materialermüdung im Inneren eines Bauteils verursacht werden, um Defekte zu erkennen. Wenn ein Defekt wächst oder ein Material versagt, entstehen akustische Emissionen, die von speziellen Sensoren erfasst werden.
Anwendung:
Diese Methode wird häufig zur Überwachung großer Strukturen wie Brücken, Druckbehälter und Hochhäuser verwendet, um Spannungsrisse oder Ermüdungserscheinungen frühzeitig zu erkennen.
Technik:
Sensoren werden auf der Oberfläche des Bauteils angebracht, um die Schallwellen zu detektieren, die durch Spannungen oder Defekte erzeugt werden. Die Stärke, Häufigkeit und Position der Emissionen geben Aufschluss über den Zustand des Materials.
Vorteile:
- Kann Defekte in großen Strukturen überwachen
- Echtzeit-Überwachung möglich
- Erkennt dynamische Veränderungen im Material
Einschränkungen:
- Erfordert spezielle Sensoren und Ausrüstung
- Nur für aktive Defekte geeignet (bei denen Materialveränderungen auftreten)
- Geringe Ortsauflösung
8. Thermografie (TT)
Die Thermografie ist eine Methode, die Infrarotstrahlen nutzt, um Wärmeunterschiede auf der Oberfläche eines Materials zu messen. Diese Wärmeunterschiede können durch Defekte wie Risse oder Delaminationen verursacht werden, die den Wärmestrom im Material beeinflussen.
Anwendung:
Thermografie wird häufig in der Gebäudeinspektion verwendet, um Leckagen, Hohlräume oder fehlerhafte Dämmung zu identifizieren. In der Industrie wird sie zur Inspektion von Schaltanlagen, Motoren und Rohrleitungen eingesetzt, um Überhitzung und Defekte frühzeitig zu erkennen.
Technik:
Eine Infrarotkamera wird verwendet, um die Wärmeabstrahlung des Materials aufzuzeichnen. Bereiche mit auffälliger Wärmeabstrahlung werden analysiert, um festzustellen, ob ein Defekt vorliegt.
Vorteile:
- Berührungslos
- Geeignet für großflächige Inspektionen
- Erkennt thermische Anomalien, die auf Defekte hinweisen
Einschränkungen:
- Erkennt nur Fehler, die sich als Wärmeunterschied an der Oberfläche zeigen
- Empfindlich gegenüber Umgebungsbedingungen
- Begrenzte Eindringtiefe
Die Sichtprüfung per Drohne zeigt, wo die weiteren ZfP-Verfahren ansetzen
Die zerstörungsfreie Prüfung (ZfP) ist ein wichtiges Werkzeug, um den Zustand von Werkstoffen und Bauteilen zu beurteilen, ohne sie zu beschädigen. Mit Methoden wie Sichtprüfung, Ultraschall- oder Thermografieprüfung lassen sich Defekte frühzeitig erkennen und Wartungsmaßnahmen planen, bevor es zu schwerwiegenden Ausfällen kommt.
Drohnen tragen vor allem zur Sichtprüfung bei. Die Flyability ELIOS 3 fliegt in Behälter, Kessel und enge Räume und erfasst dort Bilder und Videos aus der Nähe. Ihre Wärmebildkamera ermöglicht zusätzlich thermografische Aufnahmen in beengten Bereichen, und mit dem LiDAR entsteht eine 3D-Punktwolke, in der sich Auffälligkeiten verorten und Verformungen erkennen lassen. Mehr dazu auf unserer Seite zur Inspektion mit der ELIOS 3.
Für Außenbereiche setzen wir die DJI M30T ein. Mit ihrer Zoomkamera eignet sie sich für die Sichtprüfung von Beton- und Stahlstrukturen, etwa an Fassaden, Kühltürmen oder Rohrbrücken. Die radiometrische Wärmebildkamera zeigt Wärmeunterschiede auf Oberflächen und damit mögliche Defekte oder Isolationsprobleme.
Die Drohneninspektion ist damit der Ausgangspunkt: Sie deckt Sichtprüfung und Schadenskartierung ab – hochaufgelöst, aus der Nähe und verortet in der 3D-Punktwolke, ohne Gerüst und ohne Hubsteiger. Verfahren am Bauteil wie Ultraschall-, Magnetpulver-, Eindring- oder Durchstrahlungsprüfung setzt der Prüfer nur dort ein, wo sie nötig sind: an den Stellen, die der Inspektionsbericht markiert.