De 8 metoderna för oförstörande provning: en heltäckande överblick
Oförstörande provning (OFP) omfattar metoder som gör det möjligt att kontrollera material och komponenter med avseende på fel utan att skada dem. Den här artikeln presenterar de åtta viktigaste OFP-metoderna – bland dem visuell kontroll (VT), ultraljudsprovning (UT), radiografisk provning (RT) och magnetpulverprovning (MT) – med deras fördelar, begränsningar och typiska användningsområden. Inspektionsdrönare som Flyability ELIOS 3 stöder framför allt den visuella kontrollen: de tar kameran till svåråtkomliga ställen utan att personal behöver ta sig dit.
OFP: kontrollera komponenter utan att skada dem
Oförstörande provning (OFP) omfattar ett brett spektrum av provningsmetoder som gör det möjligt att undersöka material och komponenter med avseende på defekter och svaga punkter utan att påverka deras struktur eller funktion. Metoderna är centrala eftersom de ger säkerhetsrelevant information utan att provobjektet förstörs eller förändras. Särskilt i säkerhetskritiska branscher som flyg- och rymdindustrin, byggsektorn, olje- och gasindustrin och energiproduktionen är OFP oumbärlig för att säkerställa komponenters och systems integritet och livslängd.
Med OFP kan komponenter övervakas regelbundet under hela sin livscykel. Genom att tidigt upptäcka materialutmattning, sprickor eller korrosion kan företag utföra förebyggande underhåll och därmed undvika allvarliga haverier eller olyckor. Dessutom minskar OFP driftstoppen och sparar kostnader, eftersom dyra reservdelar och omfattande reparationer blir färre.
Bredden av OFP-metoder sträcker sig från enkla visuella inspektioner till avancerade tekniker som ultraljuds- och radiografisk provning, som kan upptäcka djupare liggande defekter. Nedan presenteras de åtta viktigaste OFP-metoderna i detalj, med deras specifika fördelar och användningsområden i dagens industri.
 Christian Engelke
1. Visuell provning (VT)
Visuell kontroll (VT) är den mest grundläggande och mest använda OFP-metoden. Med blotta ögat eller med optiska hjälpmedel kan synliga defekter på en komponents yta upptäckas, till exempel sprickor, deformationer, korrosion eller andra ytavvikelser. Den visuella inspektionen kan ske direkt med ögat eller indirekt med speglar, endoskop eller videoutrustning.
Användning:
Visuell kontroll görs ofta som första steg vid inspektioner och kompletterar andra provningsmetoder som inriktar sig på djupare liggande defekter. I praktiken används den inom många områden: från inspektion av svetsfogar och betong- och stålkonstruktioner till rörledningar och tryckkärl. Även inom flyget används den ofta för att kontrollera kritiska komponenter som vingar och flygkroppar med avseende på synliga defekter.
Teknik:
Med utvecklingen av drönar- och robotteknik har den visuella kontrollen förändrats kraftigt. Ett exempel är drönaren för invändig inspektion Flyability ELIOS 3, som gör det möjligt att utföra visuella inspektioner i farliga eller svåråtkomliga områden. Drönaren kan flyga in i trånga utrymmen som tankar eller rör och där registrera bilder, videor och 3D-data utan att provare behöver gå in på dessa farliga platser. Ställningar och personinträde behövs inte.
Fördelar:
- Enkel och billig
- Ingen särskild utrustning krävs
- Omedelbara resultat
- Kan kombineras med avancerad teknik som drönare
Begränsningar:
- Lämpar sig bara för synliga defekter
- Beroende av ljusförhållandena och provarens erfarenhet
- Kan inte upptäcka inre eller djupt liggande defekter
2. Ultraljudsprovning (UT)
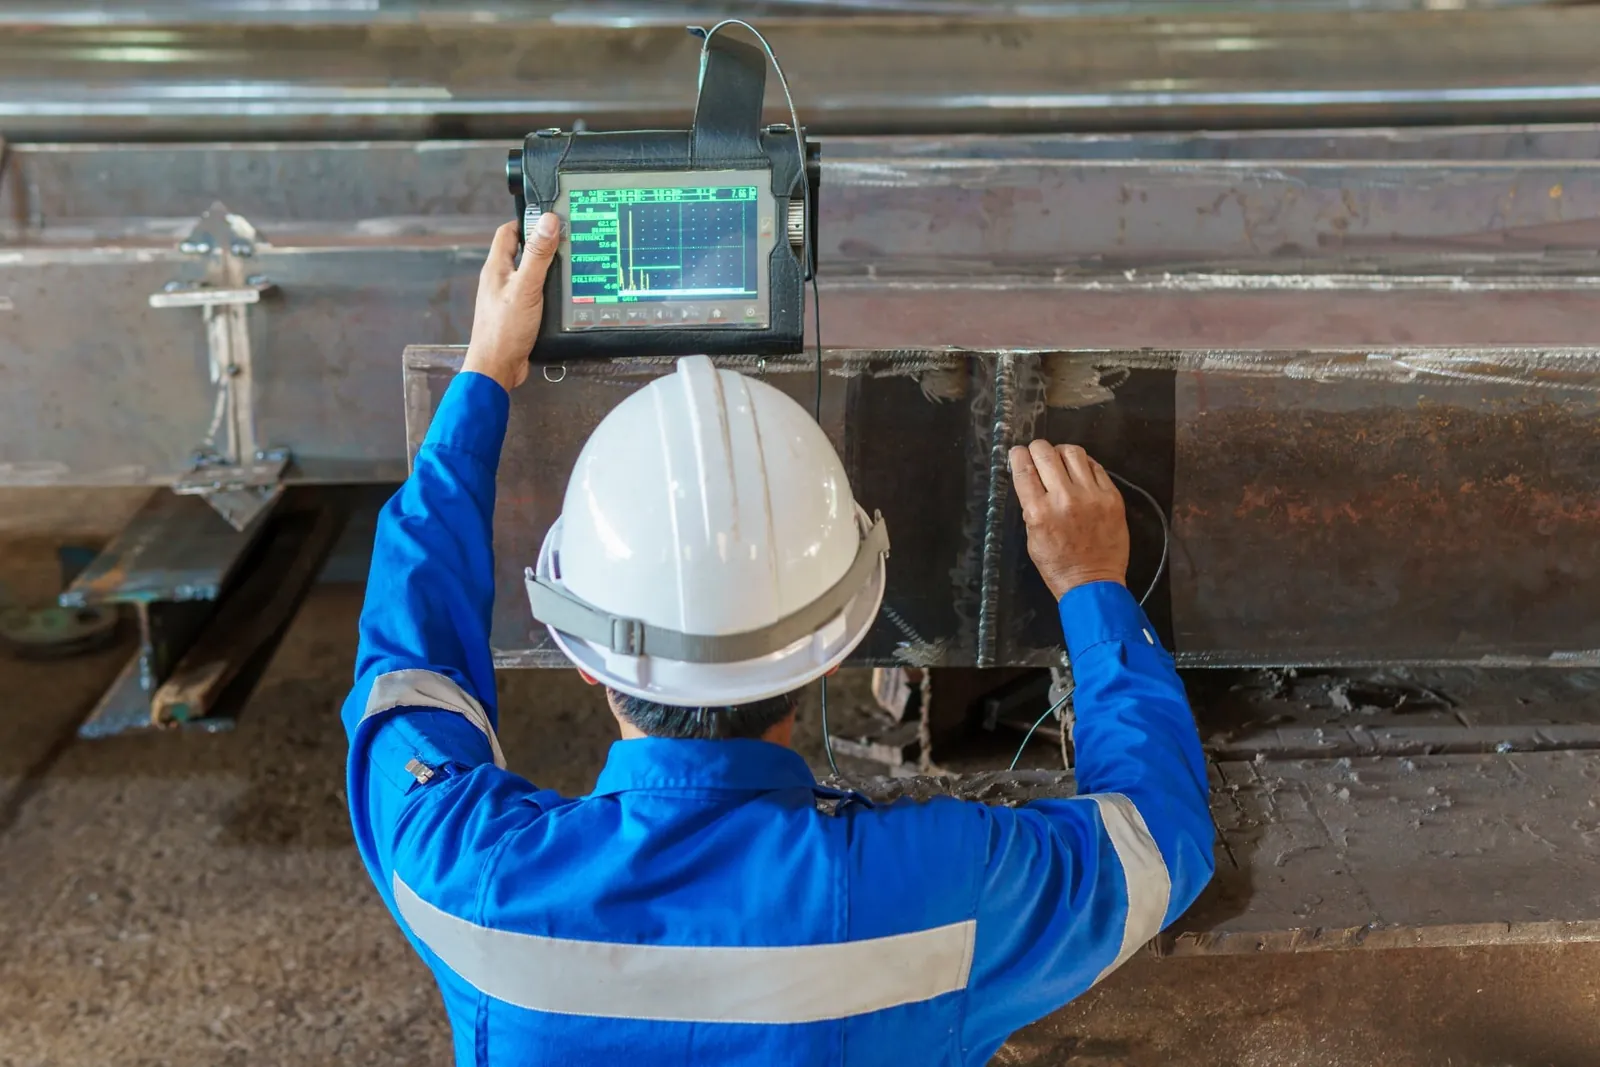
Ultraljudsprovning (UT) är en av de viktigaste OFP-metoderna och gör det möjligt att identifiera defekter inuti ett material. Högfrekventa ljudvågor skickas genom materialet. Vågorna reflekteras vid gränsytor, till exempel sprickor eller andra ojämnheter, och de reflekterade signalerna registreras av en mottagare. Metoden är särskilt lämplig för tjockväggiga material och används ofta för inspektion av svetsfogar, rör och tryckkärl.
Användning:
Ultraljudsprovning används inom många branscher. Inom flygindustrin används den till exempel för att identifiera sprickor i vingar eller flygkroppar som kan uppstå till följd av materialutmattning. Inom olje- och gasindustrin används UT för att upptäcka korrosion i rörledningar eller defekter i svetsfogar.
Teknik:
Vid UT används en givare som både skapar och tar emot ljudvågor. Givaren används ofta i direkt kontakt med materialet, och ett kopplingsmedel (oftast en gel) läggs på för att förbättra överföringen av ljudvågorna. Det finns också mer avancerade varianter av UT, som phased array-ultraljudsprovning (PAUT), som ger en mer detaljerad och exakt bild av defekter.
Fördelar:
- Hög precision och djupupplösning
- Kan användas i tjocka material
- Lämplig för att upptäcka djupt liggande defekter
- Kan automatiseras för inspektion av stora serier
Begränsningar:
- Kräver specialutrustning och välutbildade provare
- Begränsad i grovkorniga material som gjutgods
- Kräver koppling mot ytan och kalibrering
3. Röntgen- och gammastrålningsprovning (RT)
Radiografisk provning (RT) använder elektromagnetisk strålning (röntgen- eller gammastrålning) för att genomlysa ett materials inre struktur. Precis som vid medicinsk röntgen skickas strålningen genom materialet, och en bild eller ”skugga” skapas på en detektor. Så kan inre defekter som porer, inneslutningar eller sprickor synliggöras som inte går att se utifrån.
Användning:
RT används ofta för att inspektera svetsfogar i kritiska tillämpningar som tryckkärl och rörledningar. Inom flyg- och rymdindustrin används metoden för att kontrollera metallkomponenters integritet, medan fordonsindustrin provar gjutna komponenter med avseende på inre defekter.
Teknik:
Komponenterna som ska provas placeras mellan en strålkälla och en detektor. Röntgenstrålningen tränger igenom materialet och skapar en bild av den inre strukturen. Defekter som håligheter eller sprickor syns i bilden som mörkare eller ljusare områden, eftersom de absorberar strålningen olika.
Fördelar:
- Möjliggör en detaljerad kontroll av den inre strukturen
- Röntgenbilden fungerar samtidigt som dokumentation
- Kan upptäcka både yt- och volymdefekter
Begränsningar:
- Kräver strikta säkerhetsåtgärder på grund av strålningen
- Relativt dyr och krävande att genomföra
- Kräver åtkomst från båda sidor av komponenten; godstjockleken begränsar användningen
4. Virvelströmsprovning (ET)
Virvelströmsprovning (ET) är en elektromagnetisk metod som används för att upptäcka defekter i och nära ytan i elektriskt ledande material. Ett växlande magnetfält skapas i komponenten och inducerar virvelströmmar. Defekter som stör flödet av dessa strömmar detekteras.
Användning:
Virvelströmsprovning lämpar sig särskilt väl för inspektion av icke-ferritiska metaller som aluminium eller koppar, som är vanliga i flyg- och rymdindustrin. Typiska tillämpningar är inspektion av flygkroppar, svetsfogar och motorer.
Teknik:
En spole förs över komponenten för att skapa ett magnetfält. De inducerade virvelströmmarna flyter genom materialet, och eventuella defekter ger förändringar i magnetfältet som registreras av provspolen. Spolen behöver inte röra vid komponenten, och provningen kräver liten insats.
Fördelar:
- Inget kopplingsmedel behövs; provspolen förs på litet avstånd direkt över ytan.
- Passar för ledande material
- Kan upptäcka defekter i och nära ytan
Begränsningar:
- Begränsat inträngningsdjup, bara för defekter i och nära ytan
- Inte lämplig för icke-ledande material
- Kräver särskild kalibrering och mycket känslig utrustning
5. Magnetpulverprovning (MT)
Magnetpulverprovning (MT) används för att upptäcka yt- och ytnära defekter i ferromagnetiska material. Metoden bygger på att ett magnetfält induceras i materialet. Defekter stör magnetfältets flöde, och järnpartiklar som läggs på ytan samlas vid defekterna och gör dem synliga.
Användning:
Magnetpulverprovning används ofta inom bilindustrin för inspektion av gjutgods och inom tung industri för kontroll av svetsfogar. Metoden är också vanlig vid inspektion av tryckkärl och rörledningar.
Teknik:
Materialet magnetiseras, och därefter strös järnpartiklar eller ett magnetiskt pulver på ytan. Partiklarna samlas vid defekter som sprickor eller skåror och gör dem synliga för provaren.
Fördelar:
- Enkel att utföra
- Billig
- Hög känslighet för ytdefekter
Begränsningar:
- Lämpar sig bara för ferromagnetiska material
- Begränsat inträngningsdjup
- Visuell granskning krävs för att upptäcka defekter
6. Penetrantprovning (PT)
Penetrantprovning (PT) är en metod för att upptäcka ytdefekter. Ett flytande penetrantmedel läggs på materialet och tränger in i sprickor eller porer. Efter en rengöringsfas läggs en framkallare på, som drar ut penetrantmedlet ur defekterna och gör dem synliga.
Användning:
PT används ofta för inspektion av icke-porösa material som metaller, glas och keramik. Typiska användningsområden är provning av svetsfogar, gjutgods och keramik inom flyg- och rymdindustrin, bilindustrin och byggsektorn.
Teknik:
Först rengörs komponenten noggrant för att ta bort alla föroreningar på ytan. Därefter läggs penetrantmedlet på och tränger in i ytdefekter. När överskottet av penetrantmedel har tagits bort läggs en framkallare på, som gör defekten synlig.
Fördelar:
- Billig och enkel att använda
- Hög känslighet för små ytdefekter
- Brett användningsområde för olika material
Begränsningar:
- Lämpar sig bara för öppna ytdefekter
- Inte för porösa material
- Kräver omfattande rengöring
7. Akustisk emissionsprovning (AE)
Akustisk emissionsprovning använder akustiska signaler som uppstår genom spänningar eller materialutmattning inuti en komponent för att upptäcka defekter. När en defekt växer eller ett material brister uppstår akustiska emissioner som registreras av särskilda sensorer.
Användning:
Metoden används ofta för övervakning av stora konstruktioner som broar, tryckkärl och höghus, för att upptäcka spänningssprickor eller utmattningstecken tidigt.
Teknik:
Sensorer monteras på komponentens yta för att registrera de ljudvågor som uppstår genom spänningar eller defekter. Emissionernas styrka, frekvens och position ger information om materialets tillstånd.
Fördelar:
- Kan övervaka defekter i stora konstruktioner
- Övervakning i realtid möjlig
- Upptäcker dynamiska förändringar i materialet
Begränsningar:
- Kräver särskilda sensorer och särskild utrustning
- Lämpar sig bara för aktiva defekter (där materialet förändras)
- Låg lägesupplösning
8. Termografi (TT)
Termografi är en metod som använder infraröd strålning för att mäta temperaturskillnader på ett materials yta. Skillnaderna kan orsakas av defekter som sprickor eller delamineringar, som påverkar värmeflödet i materialet.
Användning:
Termografi används ofta vid byggnadsinspektion för att hitta läckor, håligheter eller bristfällig isolering. Inom industrin används den för att inspektera ställverk, motorer och rörledningar och tidigt upptäcka överhettning och defekter.
Teknik:
En infraröd kamera registrerar materialets värmestrålning. Områden med avvikande värmestrålning analyseras för att avgöra om det finns en defekt.
Fördelar:
- Beröringsfri
- Lämplig för inspektion av stora ytor
- Upptäcker termiska avvikelser som tyder på defekter
Begränsningar:
- Upptäcker bara fel som syns som temperaturskillnad på ytan
- Känslig för omgivningsförhållanden
- Begränsat inträngningsdjup
Den visuella kontrollen med drönare visar var de övriga OFP-metoderna ska sättas in
Oförstörande provning (OFP) är ett viktigt verktyg för att bedöma tillståndet hos material och komponenter utan att skada dem. Med metoder som visuell kontroll, ultraljuds- eller termografisk provning kan defekter upptäckas tidigt och underhållsåtgärder planeras innan allvarliga haverier inträffar.
Drönare bidrar framför allt till den visuella kontrollen. Flyability ELIOS 3 flyger in i behållare, pannor och trånga utrymmen och tar där bilder och videor på nära håll. Värmekameran möjliggör dessutom termografiska bilder i trånga områden, och med LiDAR skapas ett 3D-punktmoln där avvikelser kan lokaliseras och deformationer upptäckas. Läs mer på vår sida om inspektion med ELIOS 3.
Utvändigt använder vi DJI M30T. Med sin zoomkamera lämpar den sig för visuell kontroll av betong- och stålkonstruktioner, till exempel på fasader, kyltorn eller rörbryggor. Den radiometriska värmekameran visar temperaturskillnader på ytor och därmed möjliga defekter eller isoleringsproblem.
Drönarinspektionen är därmed utgångspunkten: den täcker visuell kontroll och skadekartering – med hög upplösning, på nära håll och lokaliserat i 3D-punktmolnet, utan ställning och utan skylift. Metoder på själva komponenten, som ultraljuds-, magnetpulver-, penetrant- eller radiografisk provning, sätter besiktningspersonen bara in där de behövs: på de ställen som inspektionsrapporten markerar.