De 8 metoder til ikke-destruktiv prøvning: et omfattende overblik
Ikke-destruktiv prøvning (NDT) omfatter metoder, hvormed materialer og komponenter kan undersøges for fejl uden at blive beskadiget. Denne artikel præsenterer de otte vigtigste NDT-metoder – bl.a. visuel inspektion (VT), ultralydsprøvning (UT), radiografisk prøvning (RT) og magnetpulverprøvning (MT) – med deres fordele, begrænsninger og typiske anvendelser. Inspektionsdroner som Flyability ELIOS 3 understøtter især den visuelle inspektion: De bringer kameraet hen til svært tilgængelige steder, uden at personale skal derind.
NDT: inspicér komponenter uden at beskadige dem
Ikke-destruktiv prøvning (NDT) omfatter en bred vifte af prøvningsmetoder, hvormed materialer og komponenter kan undersøges for defekter og svage punkter, uden at deres struktur eller funktion påvirkes. Metoderne er centrale, fordi de giver sikkerhedsrelevante oplysninger, uden at det prøvede emne ødelægges eller ændres. Især i sikkerhedskritiske brancher som luft- og rumfart, byggeri, olie og gas samt energiproduktion er NDT uundværlig for at sikre komponenters og systemers integritet og levetid.
Med NDT kan komponenter overvåges regelmæssigt gennem hele deres livscyklus. Når materialetræthed, revner eller korrosion opdages tidligt, kan virksomheder udføre forebyggende vedligeholdelse og dermed undgå alvorlige nedbrud eller ulykker. Desuden mindsker NDT driftsstop og sparer omkostninger, fordi dyre reservedele og omfattende reparationer begrænses.
NDT-metoderne spænder fra enkle visuelle inspektioner til avancerede teknikker som ultralyds- og radiografisk prøvning, der kan finde dybereliggende defekter. Nedenfor gennemgås de otte vigtigste NDT-metoder i detaljer, med deres særlige fordele og anvendelsesområder i industrien.
 Christian Engelke
1. Visuel inspektion (VT)
Visuel inspektion (VT) er den mest grundlæggende og hyppigst anvendte NDT-metode. Den gør det muligt at finde synlige defekter på en komponents overflade ved blot at se på den eller med optiske hjælpemidler. Det omfatter for eksempel revner, deformationer, korrosion eller andre afvigelser på overfladen. Den visuelle inspektion kan ske direkte med øjet eller indirekte ved hjælp af spejle, endoskoper eller videoudstyr.
Anvendelse:
Visuel inspektion udføres ofte som første trin i en inspektion og supplerer andre prøvningsmetoder, der fokuserer på dybereliggende defekter. I praksis kan visuel inspektion bruges på mange områder: fra inspektion af svejsesømme og beton- og stålkonstruktioner til rørledninger og trykbeholdere. Også i luftfarten bruges den ofte til at kontrollere kritiske komponenter som vinger og flykroppe for synlige defekter.
Teknologi:
Med udviklingen af drone- og robotteknologi har den visuelle inspektion ændret sig markant. Et eksempel er dronen til indvendig inspektion Flyability ELIOS 3, som gør det muligt at udføre visuelle inspektioner i farlige eller svært tilgængelige områder. Dronen kan flyve ind i trange rum som tanke eller rør og opsamle billeder, videoer og 3D-data der, uden at inspektører skal ind på disse farlige steder. Stilladser og personindgang bortfalder.
Fordele:
- Enkel og billig
- Kræver ikke særligt udstyr
- Umiddelbare resultater
- Kan kombineres med avanceret teknologi som droner
Begrænsninger:
- Egner sig kun til synlige defekter
- Afhænger af lysforholdene og inspektørens erfaring
- Kan ikke finde indvendige eller dybtliggende defekter
2. Ultralydsprøvning (UT)
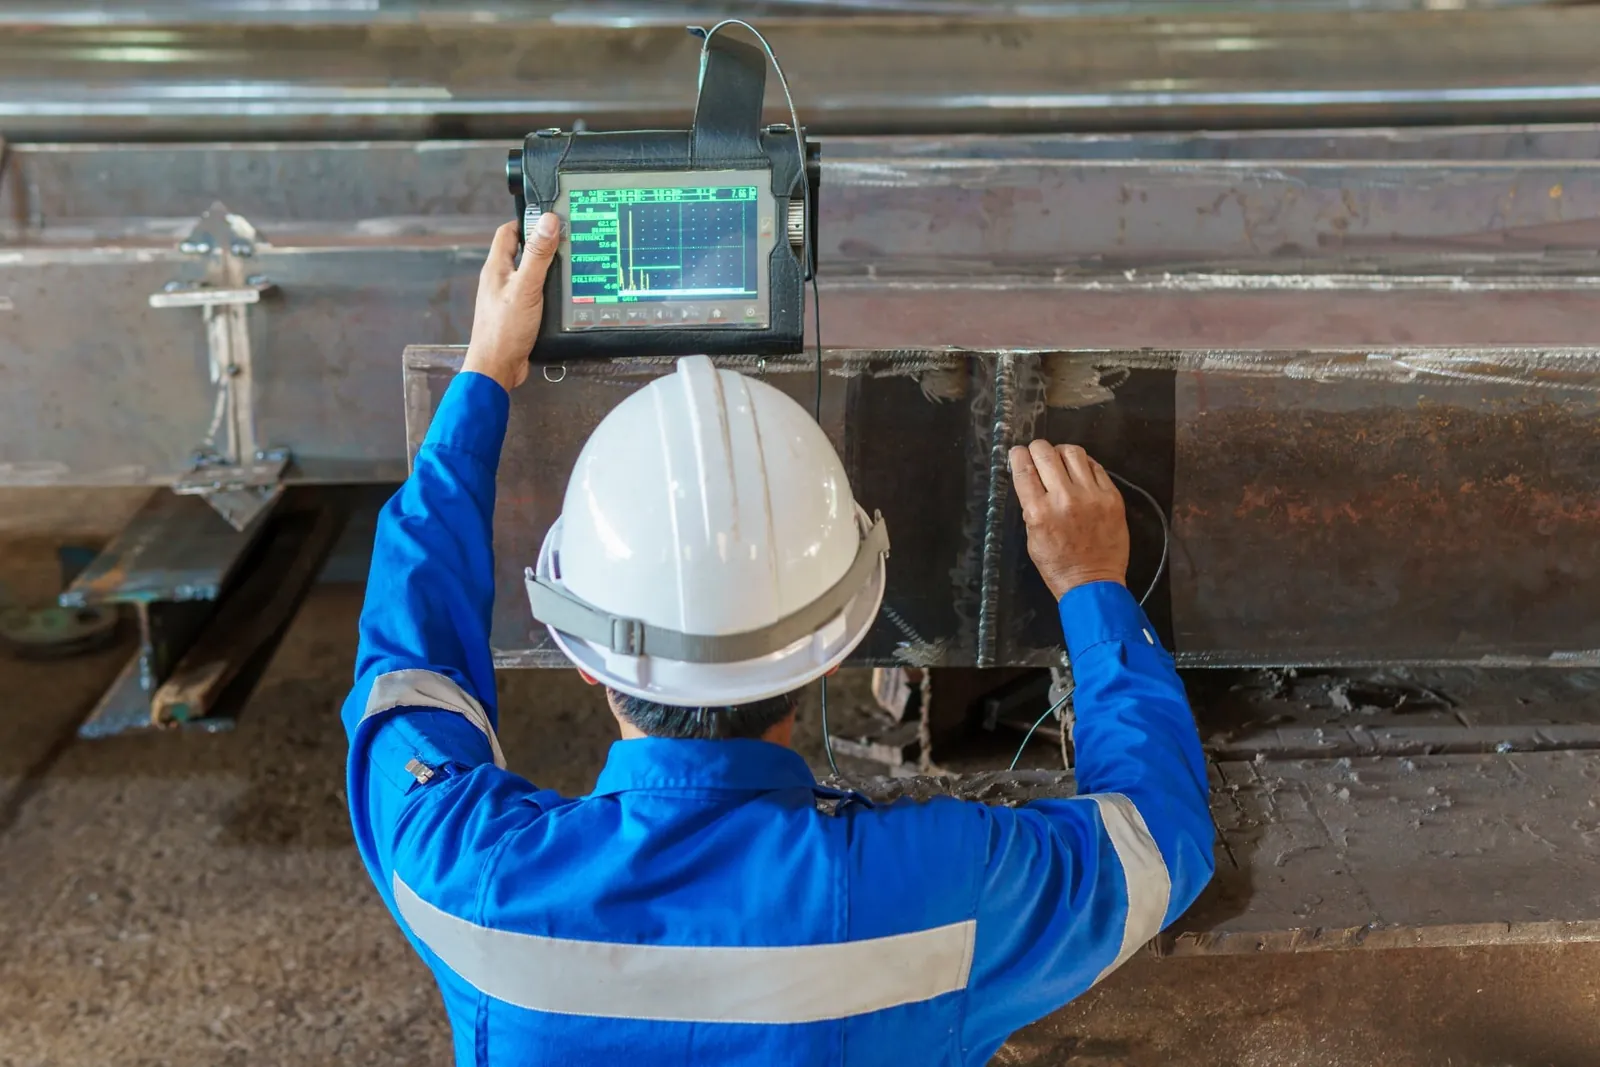
Ultralydsprøvning (UT) er en af de vigtigste NDT-metoder og gør det muligt at finde defekter inde i et materiale. Højfrekvente lydbølger sendes gennem materialet. Bølgerne reflekteres ved grænseflader, for eksempel ved revner eller andre uregelmæssigheder, og de reflekterede signaler registreres af en modtager. Metoden er særligt velegnet til tykvæggede materialer og bruges ofte til inspektion af svejsesømme, rør og trykbeholdere.
Anvendelse:
Ultralydsprøvning bruges i mange brancher. I luftfartsindustrien bruges den for eksempel til at finde revner i vinger eller flykroppe, som kan opstå på grund af materialetræthed. I olie- og gasindustrien bruges UT til at finde korrosion i rørledninger eller defekter i svejsesømme.
Teknik:
Ved UT bruges en probe, der udsender og modtager lydbølger. Proben bruges ofte i direkte kontakt med materialet, og der påføres et koblingsmiddel (som regel en gel) for at forbedre overførslen af lydbølgerne. Der findes også mere avancerede varianter af UT, som phased array-ultralydsprøvning (PAUT), der giver en mere detaljeret og nøjagtig fremstilling af defekter.
Fordele:
- Høj præcision og dybdeopløsning
- Kan bruges i tykke materialer
- Egner sig til at finde dybtliggende defekter
- Kan automatiseres til inspektion af store serier
Begrænsninger:
- Kræver specialudstyr og veluddannede inspektører
- Begrænset ved grovkornede materialer som støbejern
- Kobling til overfladen og kalibrering er nødvendig
3. Røntgen- og gammastrålingsprøvning (RT)
Radiografisk prøvning (RT) bruger elektromagnetisk stråling (røntgen- eller gammastråler) til at gennemlyse et materiales indre struktur. Som ved et medicinsk røntgenbillede sendes strålingen gennem materialet, og der dannes et billede eller en „skygge“ på en detektor. Dermed kan indre defekter som porer, indeslutninger eller revner gøres synlige, som ikke kan ses udefra.
Anvendelse:
RT bruges ofte til at inspicere svejsesømme i kritiske anvendelser som trykbeholdere og rørledninger. I luft- og rumfart bruges metoden til at kontrollere metalkomponenters integritet, mens bilindustrien undersøger støbte dele for indre defekter.
Teknik:
Komponenterne placeres mellem en strålekilde og en detektor. Røntgenstrålerne trænger gennem materialet og danner et billede af den indre struktur. Defekter som hulrum eller revner viser sig som mørkere eller lysere områder på billedet, fordi de absorberer strålingen forskelligt.
Fordele:
- Giver en detaljeret kontrol af den indre struktur
- Røntgenbilledet fungerer samtidig som dokumentation
- Kan finde både overflade- og volumendefekter
Begrænsninger:
- Kræver strenge sikkerhedsforanstaltninger på grund af strålingen
- Relativt dyr og omstændelig at udføre
- Kræver adgang fra begge sider af komponenten; godstykkelsen begrænser anvendelsen
4. Hvirvelstrømsprøvning (ET)
Hvirvelstrømsprøvning (ET) er en elektromagnetisk metode, der bruges til at finde defekter på og lige under overfladen af elektrisk ledende materialer. Der skabes et skiftende magnetfelt i komponenten, som inducerer hvirvelstrømme. Defekter, der forstyrrer strømmenes forløb, bliver registreret.
Anvendelse:
Hvirvelstrømsprøvning er særligt velegnet til inspektion af ikke-ferritiske metaller som aluminium eller kobber, der er meget udbredte i luft- og rumfartsindustrien. Typiske anvendelser er inspektion af flykroppe, svejsesømme og motorer.
Teknik:
En spole føres hen over komponenten for at skabe et magnetfelt. De inducerede hvirvelstrømme løber gennem materialet, og eventuelle defekter giver ændringer i magnetfeltet, som prøvespolen registrerer. Spolen behøver ikke at berøre komponenten, og prøvningen kræver kun lidt arbejde.
Fordele:
- Uden koblingsmiddel; probehovedet føres med lille afstand direkte hen over overfladen.
- Egner sig til ledende materialer
- Kan finde defekter på og lige under overfladen
Begrænsninger:
- Begrænset indtrængningsdybde, kun til defekter på og lige under overfladen
- Egner sig ikke til ikke-ledende materialer
- Kræver særlig kalibrering og meget følsomt udstyr
5. Magnetpulverprøvning (MT)
Magnetpulverprøvning (MT) bruges til at finde defekter på og nær overfladen af ferromagnetiske materialer. Metoden bygger på, at der induceres et magnetfelt i materialet. Defekter forstyrrer magnetfeltets forløb, og jernpartikler, der påføres overfladen, samler sig ved defekterne og gør dem synlige.
Anvendelse:
Magnetpulverprøvning bruges ofte i bilindustrien til inspektion af støbte emner og i sværindustrien til kontrol af svejsesømme. Metoden er også udbredt ved inspektion af trykbeholdere og rørledninger.
Teknik:
Materialet magnetiseres, og derefter strøs jernpartikler eller et magnetisk pulver på overfladen. Partiklerne samler sig ved defekter som revner eller indsnit og gør dem synlige for inspektøren.
Fordele:
- Enkel at udføre
- Billig
- Høj følsomhed over for overfladedefekter
Begrænsninger:
- Egner sig kun til ferromagnetiske materialer
- Begrænset indtrængningsdybde
- Visuel inspektion er nødvendig for at finde defekterne
6. Penetrantprøvning (PT)
Penetrantprøvning (PT) er en metode til at finde overfladedefekter. Et flydende penetrantmiddel påføres materialet og trænger ind i revner eller porer. Efter en rengøringsfase påføres en fremkalder, der trækker penetranten ud af defekterne og gør dem synlige.
Anvendelse:
PT bruges ofte til inspektion af ikke-porøse materialer som metaller, glas og keramik. Typiske anvendelser er kontrol af svejsesømme, støbte dele og keramik i luft- og rumfart, bilindustrien og byggeriet.
Teknik:
Først rengøres komponenten grundigt for alle overfladeurenheder. Derefter påføres penetranten, der trænger ind i overfladedefekter. Når den overskydende penetrant er fjernet, påføres en fremkalder, som gør defekten synlig.
Fordele:
- Billig og enkel at anvende
- Høj følsomhed over for små overfladedefekter
- Kan bruges på mange forskellige materialer
Begrænsninger:
- Kun egnet til åbne overfladedefekter
- Ikke til porøse materialer
- Kræver omhyggelig rengøring
7. Akustisk emissionsprøvning (AE)
Akustisk emissionsprøvning bruger akustiske signaler, der opstår på grund af spændinger eller materialetræthed inde i en komponent, til at finde defekter. Når en defekt vokser, eller et materiale svigter, opstår der akustiske emissioner, som opfanges af særlige sensorer.
Anvendelse:
Metoden bruges ofte til overvågning af store konstruktioner som broer, trykbeholdere og højhuse for tidligt at finde spændingsrevner eller tegn på udmattelse.
Teknik:
Sensorer monteres på komponentens overflade for at opfange de lydbølger, der dannes af spændinger eller defekter. Emissionernes styrke, hyppighed og position giver oplysninger om materialets tilstand.
Fordele:
- Kan overvåge defekter i store konstruktioner
- Overvågning i realtid er mulig
- Registrerer dynamiske ændringer i materialet
Begrænsninger:
- Kræver særlige sensorer og udstyr
- Kun egnet til aktive defekter (hvor materialet ændrer sig)
- Lav stedopløsning
8. Termografi (TT)
Termografi er en metode, der bruger infrarød stråling til at måle temperaturforskelle på et materiales overflade. Temperaturforskellene kan skyldes defekter som revner eller delaminering, der påvirker varmestrømmen i materialet.
Anvendelse:
Termografi bruges ofte ved bygningsinspektion til at finde utætheder, hulrum eller mangelfuld isolering. I industrien bruges den til inspektion af koblingsanlæg, motorer og rørledninger for at opdage overophedning og defekter tidligt.
Teknik:
Et infrarødt kamera optager materialets varmeudstråling. Områder med påfaldende varmeudstråling analyseres for at afgøre, om der er en defekt.
Fordele:
- Berøringsfri
- Egner sig til inspektion af store flader
- Finder termiske afvigelser, der tyder på defekter
Begrænsninger:
- Finder kun fejl, der viser sig som temperaturforskel på overfladen
- Følsom over for omgivelsesforholdene
- Begrænset indtrængningsdybde
Den visuelle inspektion med drone viser, hvor de øvrige NDT-metoder skal sættes ind
Ikke-destruktiv prøvning (NDT) er et vigtigt værktøj til at vurdere tilstanden af materialer og komponenter uden at beskadige dem. Med metoder som visuel inspektion, ultralyds- eller termografiprøvning kan defekter opdages tidligt, og vedligeholdelsen kan planlægges, før det kommer til alvorlige nedbrud.
Droner bidrager frem for alt til den visuelle inspektion. Flyability ELIOS 3 flyver ind i beholdere, kedler og lukkede rum og optager billeder og videoer tæt på. Dens termografiske kamera giver desuden mulighed for termografiske optagelser i trange områder, og med LiDAR opstår en 3D-punktsky, hvor afvigelser kan stedfæstes og deformationer kan ses. Mere om det på vores side om inspektion med ELIOS 3.
Udendørs bruger vi DJI M30T. Med sit zoomkamera egner den sig til visuel inspektion af beton- og stålkonstruktioner, for eksempel ved facader, køletårne eller rørbroer. Det radiometriske termografiske kamera viser temperaturforskelle på overflader og dermed mulige defekter eller isoleringsproblemer.
Droneinspektionen er dermed udgangspunktet: Den dækker den visuelle inspektion og skadeskortlægningen – i høj opløsning, tæt på og stedfæstet i 3D-punktskyen, uden stillads og uden lift. Metoder på selve komponenten som ultralyds-, magnetpulver-, penetrant- eller røntgenprøvning bruger inspektøren kun dér, hvor de er nødvendige: på de steder, som inspektionsrapporten markerer.