De 8 metodene for ikke-destruktiv testing: en grundig oversikt
Ikke-destruktiv testing (NDT) omfatter metoder som lar deg kontrollere materialer og komponenter for feil uten å skade dem. Denne artikkelen presenterer de åtte viktigste NDT-metodene – blant annet visuell kontroll (VT), ultralydtesting (UT), radiografisk testing (RT) og magnetpulvertesting (MT) – med fordeler, begrensninger og typiske bruksområder. Inspeksjonsdroner som Flyability ELIOS 3 støtter først og fremst den visuelle kontrollen: de bringer kameraet til vanskelig tilgjengelige steder uten at personell må dit.
NDT: kontroller komponenter uten å skade dem
Ikke-destruktiv testing (NDT) omfatter et bredt spekter av kontrollmetoder som gjør det mulig å undersøke materialer og komponenter for defekter og svakheter uten å påvirke struktur eller funksjon. Disse metodene er svært viktige, fordi de gir sikkerhetsrelevant informasjon uten at objektet som kontrolleres, ødelegges eller endres. Særlig i sikkerhetskritiske bransjer som luft- og romfart, bygg og anlegg, olje og gass og energiproduksjon er NDT nødvendig for å sikre integriteten og levetiden til komponenter og systemer.
Med NDT kan komponenter overvåkes regelmessig gjennom hele livssyklusen. Tidlig oppdagelse av materialtretthet, sprekker eller korrosjon gjør det mulig for virksomheter å gjennomføre forebyggende vedlikehold og dermed unngå alvorlige driftsavbrudd eller ulykker. I tillegg gir NDT kortere driftsstans og sparer kostnader, fordi dyre reservedeler og omfattende reparasjoner blir færre.
NDT-metodene spenner fra enkle visuelle inspeksjoner til avanserte teknikker som ultralyd- og radiografisk testing, som kan avdekke defekter lenger inne i materialet. Nedenfor presenterer vi de åtte viktigste NDT-metodene i detalj, med deres fordeler og bruksområder i industrien.
 Christian Engelke
1. Visuell kontroll (VT)
Visuell inspeksjon (VT) er den mest grunnleggende og mest brukte NDT-metoden. Med det blotte øye eller ved hjelp av optiske hjelpemidler kan synlige defekter på overflaten av en komponent oppdages. Det gjelder for eksempel riss, deformasjoner, korrosjon eller andre overflateavvik. Den visuelle inspeksjonen kan gjøres både direkte med øyet og indirekte ved hjelp av speil, endoskop eller videoutstyr.
Bruksområder:
Visuell inspeksjon utføres ofte som første trinn i inspeksjoner og utfyller andre metoder som konsentrerer seg om dypereliggende defekter. I praksis kan visuell inspeksjon brukes på mange områder: fra inspeksjon av sveisesømmer via betong- og stålkonstruksjoner til rørledninger og trykkbeholdere. Også i luftfarten brukes den ofte for å kontrollere kritiske komponenter som vinger og flykropper for synlige defekter.
Bruk av teknologi:
Med videreutviklingen av drone- og robotteknologi har visuell inspeksjon endret seg mye. Et eksempel er dronen for innvendig inspeksjon Flyability ELIOS 3, som gjør visuelle inspeksjoner mulig i farlige eller vanskelig tilgjengelige områder. Denne dronen kan fly inn i trange rom som tanker eller rør og registrere bilder, videoer og 3D-data der, uten at inspektører trenger å gå inn på disse farlige stedene. Stillas og personinngang faller bort.
Fordeler:
- Enkel og rimelig
- Krever ikke spesialutstyr
- Umiddelbare resultater
- Kan kombineres med avanserte teknologier som droner
Begrensninger:
- Egner seg bare for synlige defekter
- Avhengig av lysforholdene og inspektørens erfaring
- Kan ikke oppdage indre eller dypereliggende defekter
2. Ultralydtesting (UT)
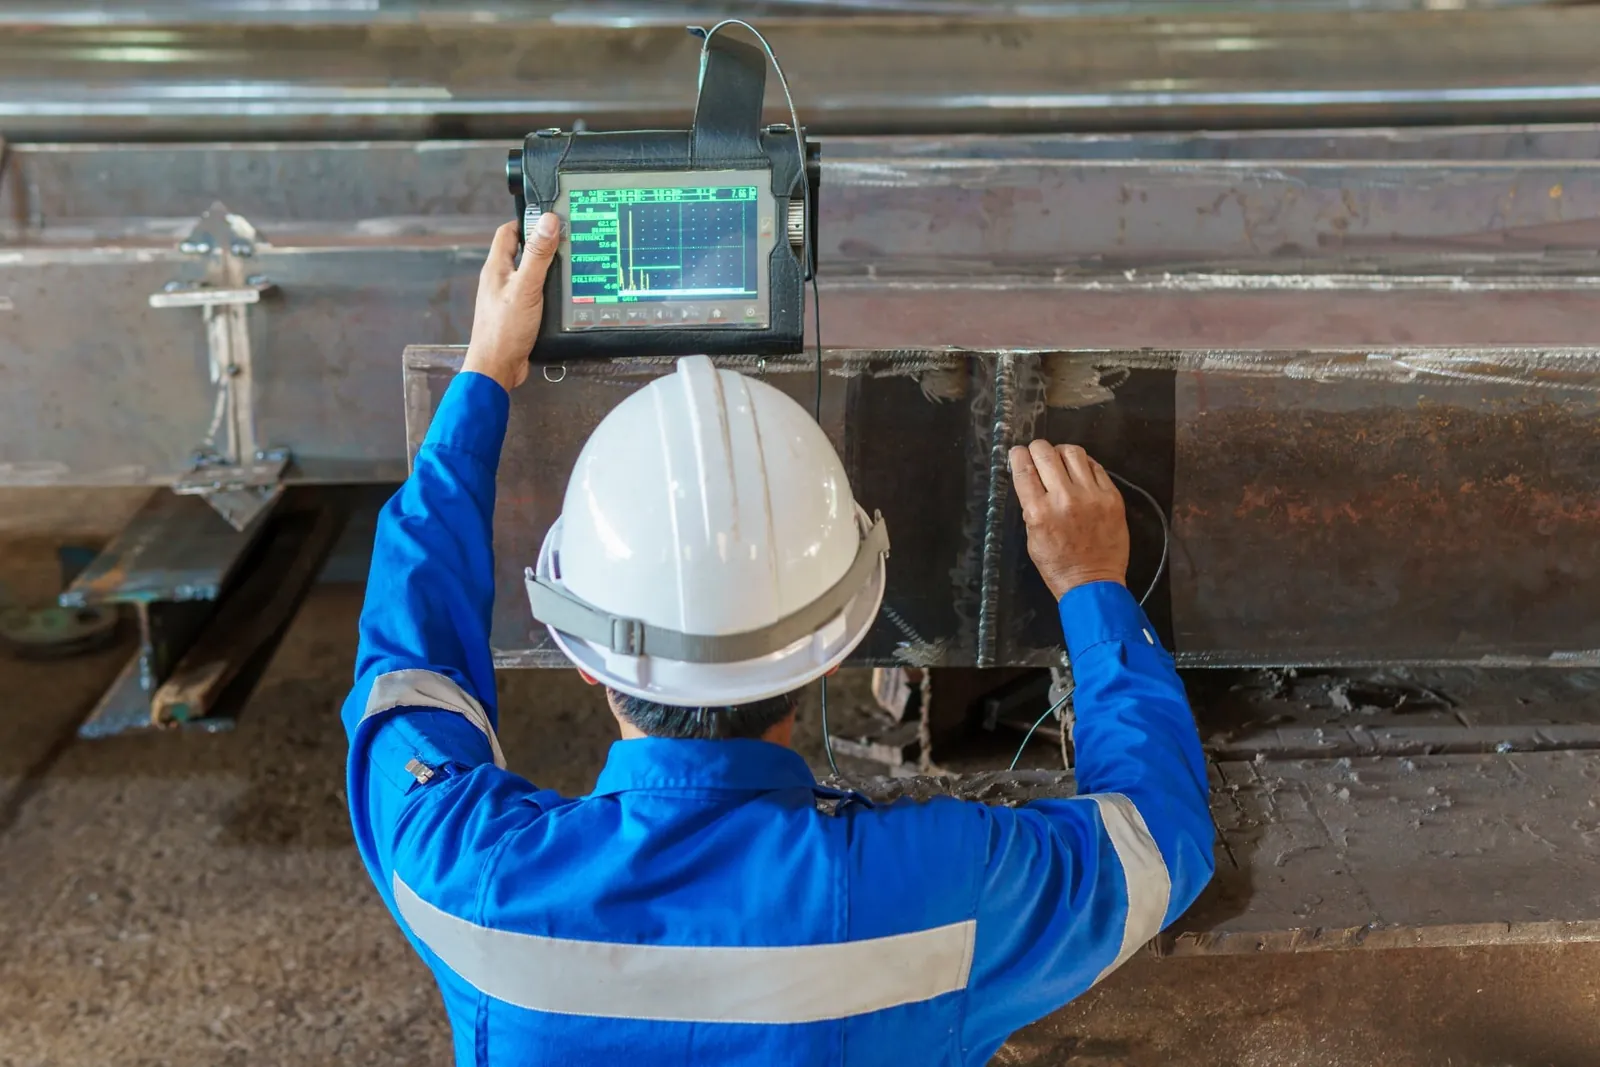
Ultralydtesting (UT) er en av de viktigste NDT-metodene og gjør det mulig å identifisere defekter inne i et materiale. Høyfrekvente lydbølger sendes gjennom materialet. Bølgene reflekteres ved grenseflater, for eksempel ved riss eller andre uregelmessigheter, og de reflekterte signalene fanges opp av en mottaker. Metoden er særlig virkningsfull for tykkveggede materialer og brukes ofte til inspeksjon av sveisesømmer, rør og trykkbeholdere.
Bruksområder:
Ultralydtesting brukes i en rekke bransjer. I luftfartsindustrien brukes den for eksempel til å identifisere riss i flyvinger eller flykropper som kan oppstå på grunn av materialtretthet. I olje- og gassindustrien brukes UT til å oppdage korrosjon i rørledninger eller defekter i sveisesømmer.
Teknikk:
Ved UT brukes en probe som sender og mottar lydbølger. Proben brukes ofte i direkte kontakt med materialet, og det påføres et koblingsmiddel (som regel en gel) for å bedre overføringen av lydbølgene. Det finnes også mer avanserte varianter av UT, som phased array-ultralydtesting (PAUT), som gir en mer detaljert og nøyaktig fremstilling av defekter.
Fordeler:
- Høy presisjon og dybdeoppløsning
- Kan brukes i tykke materialer
- Egner seg til å oppdage dypereliggende defekter
- Kan automatiseres for inspeksjon av store serier
Begrensninger:
- Krever spesialutstyr og godt utdannede inspektører
- Begrenset i grovkornede materialer som støpejern
- Krever kobling til overflaten og kalibrering
3. Røntgen- og gammastråletesting (RT)
Radiografisk testing (RT) bruker elektromagnetisk stråling (røntgen- eller gammastråling) til å gjennomlyse de indre strukturene i et materiale. Som ved medisinsk røntgen sendes strålingen gjennom materialet, og et bilde eller en «skygge» dannes på en detektor. Slik kan indre defekter som porer, inneslutninger eller sprekker gjøres synlige, selv om de ikke kan ses utenfra.
Bruksområder:
RT brukes ofte til inspeksjon av sveiser i kritiske anvendelser som trykkbeholdere og rørledninger. I luft- og romfart brukes metoden til å kontrollere integriteten til metallkomponenter, mens bilindustrien kontrollerer støpte komponenter for indre defekter.
Teknikk:
Komponentene som skal kontrolleres, plasseres mellom en strålekilde og en detektor. Røntgenstrålene trenger gjennom materialet og gir et bilde av den indre strukturen. Defekter som hulrom eller sprekker vises på bildet som mørkere eller lysere områder, fordi de absorberer strålingen ulikt.
Fordeler:
- Gir en detaljert kontroll av den indre strukturen
- Røntgenbildet fungerer samtidig som dokumentasjon
- Kan avdekke både overflate- og volumdefekter
Begrensninger:
- Krever strenge sikkerhetstiltak på grunn av strålingen
- Relativt dyr og krevende å gjennomføre
- Krever tilgang fra begge sider av komponenten; veggtykkelsen begrenser bruken
4. Virvelstrømtesting (ET)
Virvelstrømtesting (ET) er en elektromagnetisk metode som brukes til å oppdage defekter på og nær overflaten i elektrisk ledende materialer. Et vekslende magnetfelt i komponenten induserer virvelstrømmer. Defekter som forstyrrer strømmene, blir registrert.
Bruksområder:
Virvelstrømtesting egner seg særlig godt for inspeksjon av ikke-ferromagnetiske metaller som aluminium eller kobber, som er mye brukt i luft- og romfartsindustrien. Typiske bruksområder er inspeksjon av flykropper, sveisesømmer og motorer.
Teknikk:
En spole føres over komponenten for å lage et magnetfelt. De induserte virvelstrømmene går gjennom materialet, og eventuelle defekter gir endringer i magnetfeltet som testspolen fanger opp. Spolen trenger ikke å berøre komponenten, og testingen krever lite arbeid.
Fordeler:
- Uten koblingsmiddel; probehodet føres direkte over overflaten med liten avstand.
- Egnet for ledende materialer
- Kan oppdage defekter på og nær overflaten
Begrensninger:
- Begrenset inntrengningsdybde, bare for defekter på og nær overflaten
- Egner seg ikke for ikke-ledende materialer
- Krever spesiell kalibrering og svært følsomt utstyr
5. Magnetpulvertesting (MT)
Magnetpulvertesting (MT) brukes til å oppdage defekter på og nær overflaten i ferromagnetiske materialer. Metoden bygger på at det induseres et magnetfelt i materialet. Defekter forstyrrer magnetfeltet, og jernpartikler som påføres overflaten, samler seg ved defektene og gjør dem synlige.
Bruksområder:
Magnetpulvertesting brukes ofte i bilindustrien til inspeksjon av støpte deler og i tungindustrien til kontroll av sveisesømmer. Metoden er også mye brukt ved inspeksjon av trykkbeholdere og rørledninger.
Teknikk:
Materialet magnetiseres, og deretter strøs jernpartikler eller et magnetisk pulver på overflaten. Partiklene samler seg ved defekter som riss eller innsnitt og gjør dem synlige for inspektøren.
Fordeler:
- Enkel å utføre
- Rimelig
- Høy følsomhet for overflatedefekter
Begrensninger:
- Egner seg bare for ferromagnetiske materialer
- Begrenset inntrengningsdybde
- Visuell inspeksjon kreves for å se defektene
6. Penetranttesting (PT)
Penetranttesting (PT) er en metode som brukes til å oppdage overflatedefekter. Et flytende penetrantmiddel påføres materialet og trenger inn i sprekker eller porer. Etter en rengjøringsfase påføres en fremkaller som trekker penetranten ut av defektene og gjør dem synlige.
Bruk:
PT brukes ofte til inspeksjon av ikke-porøse materialer som metaller, glass og keramikk. Typiske bruksområder er kontroll av sveiser, støpegods og keramikk i luft- og romfart, bilindustrien og bygg og anlegg.
Teknikk:
Først rengjøres komponenten grundig for å fjerne all forurensning på overflaten. Deretter påføres penetranten, som trenger inn i overflatedefektene. Når overskuddet av penetrant er fjernet, påføres en fremkaller som gjør defekten synlig.
Fordeler:
- Rimelig og enkel å bruke
- Høy følsomhet for små overflatedefekter
- Bredt bruksområde for ulike materialer
Begrensninger:
- Egner seg bare for åpne overflatedefekter
- Ikke for porøse materialer
- Krever omfattende rengjøring
7. Akustisk emisjonstesting (AE)
Akustisk emisjonstesting bruker akustiske signaler som oppstår på grunn av spenninger eller materialtretthet inne i en komponent, til å oppdage defekter. Når en defekt vokser eller et materiale svikter, oppstår akustiske emisjoner som fanges opp av spesielle sensorer.
Bruk:
Metoden brukes ofte til overvåking av store konstruksjoner som broer, trykkbeholdere og høyhus, for å oppdage spenningssprekker eller tretthetstegn tidlig.
Teknikk:
Sensorer festes på overflaten av komponenten for å fange opp lydbølgene som oppstår ved spenninger eller defekter. Styrken, hyppigheten og posisjonen til emisjonene sier noe om materialets tilstand.
Fordeler:
- Kan overvåke defekter i store konstruksjoner
- Overvåking i sanntid er mulig
- Fanger opp dynamiske endringer i materialet
Begrensninger:
- Krever spesielle sensorer og utstyr
- Egner seg bare for aktive defekter (der materialet endrer seg)
- Lav romlig oppløsning
8. Termografi (TT)
Termografi er en metode som bruker infrarød stråling til å måle temperaturforskjeller på overflaten av et materiale. Temperaturforskjellene kan skyldes defekter som riss eller delaminering, som påvirker varmestrømmen i materialet.
Bruksområder:
Termografi brukes ofte ved bygningsinspeksjon for å finne lekkasjer, hulrom eller mangelfull isolasjon. I industrien brukes den til inspeksjon av koblingsanlegg, motorer og rørledninger for å oppdage overoppheting og defekter tidlig.
Teknikk:
Et infrarødt kamera registrerer varmestrålingen fra materialet. Områder med påfallende varmestråling analyseres for å fastslå om det foreligger en defekt.
Fordeler:
- Kontaktfri
- Egnet for inspeksjon av store flater
- Oppdager termiske avvik som tyder på defekter
Begrensninger:
- Oppdager bare feil som viser seg som temperaturforskjell på overflaten
- Følsom for omgivelsesforholdene
- Begrenset inntrengningsdybde
Den visuelle inspeksjonen med drone viser hvor de andre NDT-metodene skal settes inn
Ikke-destruktiv testing (NDT) er et viktig verktøy for å vurdere tilstanden til materialer og komponenter uten å skade dem. Med metoder som visuell inspeksjon, ultralyd eller termografi kan defekter oppdages tidlig og vedlikehold planlegges før det oppstår alvorlige driftsavbrudd.
Droner bidrar først og fremst til visuell inspeksjon. Flyability ELIOS 3 flyr inn i beholdere, kjeler og trange rom og registrerer bilder og videoer på nært hold. Det termografiske kameraet gir i tillegg termografiske opptak i trange områder, og med LiDAR lages en 3D-punktsky der avvik kan stedfestes og deformasjoner oppdages. Les mer på siden vår om inspeksjon med ELIOS 3.
Til utvendig inspeksjon bruker vi DJI M30T. Med zoomkameraet egner den seg for visuell inspeksjon av betong- og stålkonstruksjoner, for eksempel på fasader, kjøletårn eller rørbroer. Det radiometriske termografiske kameraet viser temperaturforskjeller på overflater og dermed mulige defekter eller isolasjonsproblemer.
Droneinspeksjonen er dermed utgangspunktet: den dekker visuell inspeksjon og skadekartlegging – i høy oppløsning, på nært hold og stedfestet i 3D-punktskyen, uten stillas og uten lift. Metoder på selve komponenten, som ultralyd-, magnetpulver-, penetrant- eller radiografisk testing, bruker inspektøren bare der de trengs: på stedene som inspeksjonsrapporten markerer.